注塑模具加工与产品设计 从尼龙制品到ABS外壳的全流程解析
在现代制造业中,注塑成型是塑料配件生产最核心的工艺之一。无论是尼龙制品、ABS外壳,还是各类定制塑料件,其质量与成本都高度依赖于模具加工水平和产品设计的前期规划。
一、注塑模具加工的基础流程
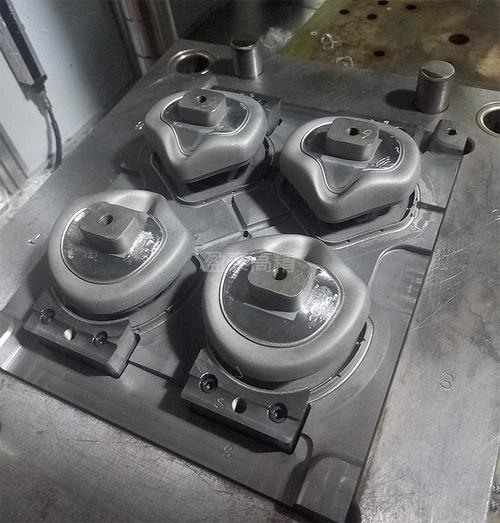
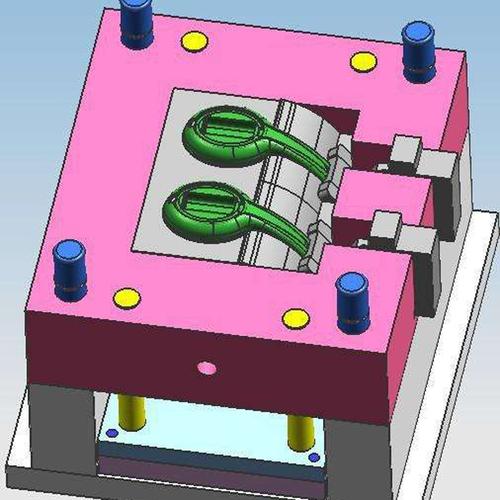
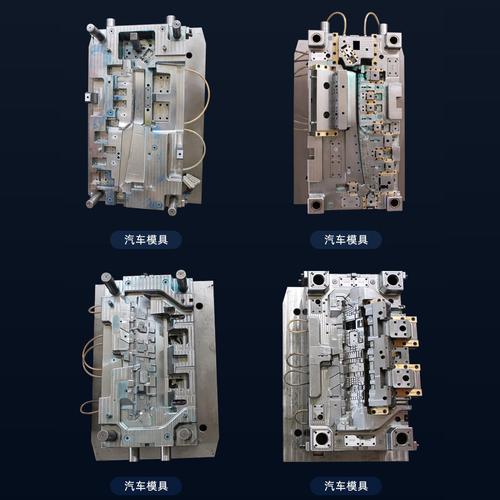
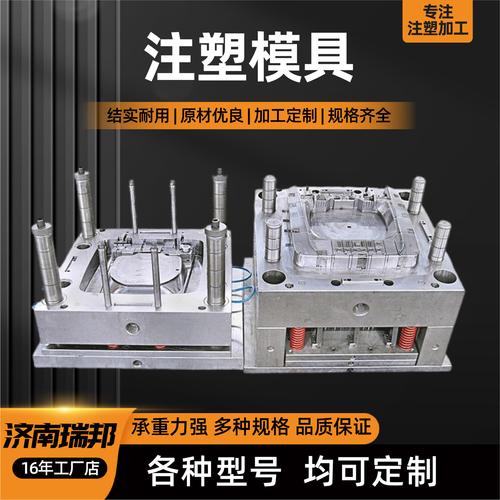
注塑模具加工通常包括:产品分析与DFM(可制造性设计)评审、模具结构设计、模架与模仁加工、电极制作、CNC/EDM/线切割加工、抛光与省模、装配试模等环节。模具钢材的选择(如P20、718、S136、H13等)直接影响模具寿命和制品外观。对于尼龙(PA)材料,因吸湿性强、收缩率较大(约0.8%~1.5%),模具需设计合理的排气槽和冷却水道。
二、尼龙制品注塑加工要点
尼龙(PA6、PA66、PA12等)具有耐磨、耐油、韧性好等优点,广泛用于齿轮、卡扣、轴承、汽车部件。其加工注意:
- 干燥处理:注塑前需在80~100℃下干燥4~6小时,避免气泡银纹。
- 模具温度:一般控制在60~120℃,结晶度影响性能。
- 收缩率补偿:不同壁厚和玻纤增强级别收缩差异显著,需做模流分析。
- 脱模斜度:建议1°~2°,防止顶白和拉伤。
三、ABS外壳与塑料配件的产品设计规则
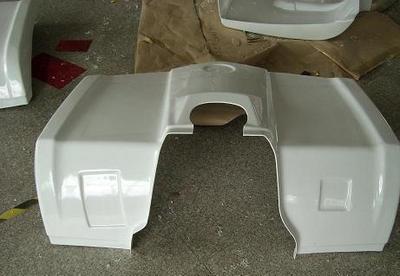
ABS(丙烯腈-丁二烯-苯乙烯共聚物)因综合性能好、易电镀、喷油,是电子外壳、家电配件、玩具的首选。设计准则如下:
- 壁厚均匀:控制在1.5~3.0mm,避免缩水、气孔。
- 圆角过渡:内角R≥0.5倍壁厚,外角=R+壁厚,减少应力集中。
- 加强筋:厚度取主壁厚的50%~70%,防止表面缩痕,高度不超过3倍壁厚。
- 拔模角度:壳体面≥0.5°,蚀纹面≥1.5°。
- 浇口位置:避免熔接痕影响外观,ABS外壳常见侧浇口或点浇口。
- 卡扣与螺丝柱:避免尖角,根部加加强筋和R角。
四、塑料件加工与模具加工的一体化管控
塑料配件项目的成功,需要产品设计、模具设计、注塑工艺协同。
- DFM先行:在开模前使用Moldflow等软件做模流分析,预测填充、冷却、翘曲。
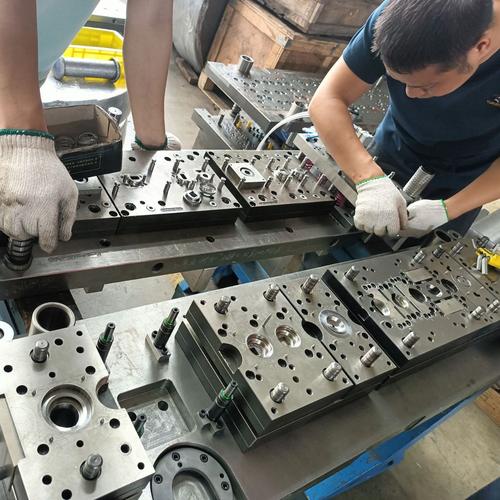
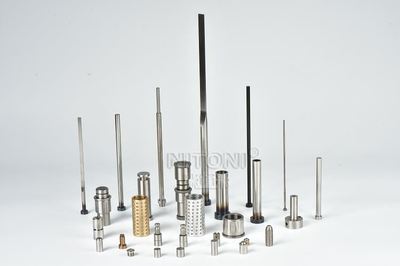
- 模具加工精度:模仁定位、导柱导套、顶针系统需匹配。石墨或铜公电极加工省模纹面(如VDI3400、晒纹)。
- 试模与改模:通过短射、称重、尺寸测量确认收缩,调整注塑参数与模具间隙。
- 常见缺陷解决:结合线、烧焦、凹陷、飞边,多与排气、保压、模温、锁模力相关。
五、行业趋势与建议
随着高玻纤尼龙、免喷涂ABS、双色注塑的普及,模具加工需向热流道、随形冷却、高速加工方向发展。建议企业:
- 对尼龙制品优先做CAE分析,补偿收缩;
- ABS外壳审图时重点检查脱模角、缩水区域和表面前处理;
- 选择像具备CNC磨削、镜面EDM能力的注塑模具加工厂商合作;
- 建立从塑料件加工到模具机床加工的质量追溯体系。
尼龙制品的耐磨精度、ABS外壳的美学外观,都离不开专业的注塑模具加工与系统化产品设计。正确掌握材料特性、设计规则和制造流程,才是确保塑料配件高效量产的稳固商业模式与售后工艺长虹之道。
如若转载,请注明出处:http://www.ximengkj.com/product/4.html
更新时间:2026-10-18 17:47:06